


Elektryczny dźwig pomostowy Ld z pojedynczym dźwigarem
Opis produktów
Podstawowa definicja i zasada projektowania
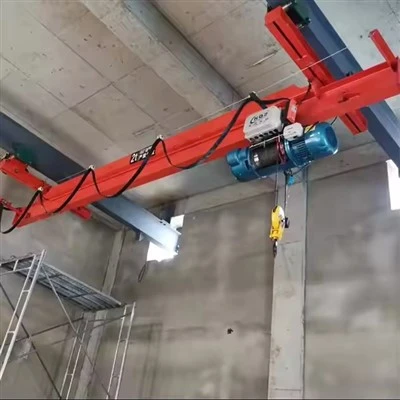
JakiśElektryczny dźwig pomostowy jednodźwigarowy LDto znormalizowana suwnica pomostowa o-do-średnim obciążeniu, posiadająca:
Pojedynczy dźwigar główny:Pojedyncza belka ze stali walcowanej (zwykle belka dwuteowa- lub dźwigar skrzynkowy ze stali miękkiej), która rozciąga się na szerokość przęsła.
Ciężarówka końcowa na każdym końcu:Wózki końcowe podtrzymują dźwigar i mieszczą koła umożliwiające jazdę wzdłużną.
Wózek z podnośnikiem elektrycznym:Wciągnik (który zawiera własny silnik podnoszący, skrzynię biegów i bęben) biegnie wzdłużdolny kołnierzgłównego dźwigara. Jest to kluczowa różnica w stosunku do suwnic dwudźwigarowych.
Uproszczona analogia:Przypomina to solidny, napędzany silnikiem system „jednoszynowy”, w którym tor (pojedynczy dźwigar) porusza się po prostopadłych szynach.
Kiedy wybrać suwnicę jednodźwigarową LD?
Wybierz ten typ, jeśli Twoje wymagania zaznaczą te pola:
Pojemność Mniejsza lub równa 10-15 ton.
Rozpiętość mniejsza lub równa 20 metrów.
Cykl pracy jest przerywany (nie 24/7).
Przestrzeń nad głową jest krytycznym ograniczeniem.
Budżet jest sprawą pierwszoplanową.
Nie ma potrzeby stosowania ekstremalnej precyzji ani specjalnych dodatków (takich jak chwytaki, magnesy).
Porównanie: pojedynczy dźwigar (LD) i podwójny dźwigar (QD/QZ)
| Funkcja | Żuraw jednodźwigarowy (LD). | Suwnica dwudźwigarowa (QD). |
|---|---|---|
| Struktura | Jeden dźwigar główny, biegi wyciągowepod dźwigar. | Dwa główne dźwigary, biegi wyciągowemiędzydźwigary na górze. |
| Koszt | Niżej(nawet 30-50% taniej) | Wyższy |
| Nad głową | Zmaksymalizowany(najniższa wysokość haka) | Wymaga większej przestrzeni nad głową |
| Pojemność | Niższy (mniejszy lub równy 20 t) | Wyższa (5t do 500t+) |
| Przęsło | Krótszy (mniejszy lub równy ~22 m) | Dłużej (do 60m+) |
| Cykl pracy | Lekki/umiarkowany | Umiarkowane/poważne |
| Precyzja i stabilność | Dobry do podstawowych zadań | Znakomitydo precyzyjnej obsługi |
| Konserwacja | Łatwiejsze i bardziej dostępne | Bardziej złożone |
| Typowe zastosowanie | Warsztaty, magazyny, doki załadunkowe | Huty, złomowiska, elektrownie (np. Łyżki chwytakowe) |
Notatka:„QD” to chiński standard dotyczący-suwnic dwudźwigarowych ogólnego przeznaczenia.
Podstawowe komponenty: skrzynia biegów, silnik, przekładnia
Miejsce pochodzenia: Henan, Chiny
Gwarancja: 1 rok
Waga (KG): 10000 kg
Kontrola wychodzącej-wideo: zapewniona
Raport z testów maszyn: dostarczony
Jednostki sprzedaży: Pojedynczy przedmiot
Rozmiar pojedynczego opakowania: 600X300X300 cm
Masa całkowita brutto: 200 000 kg

Zdjęcia i komponenty
1. GŁÓWNE ELEMENTY KONSTRUKCYJNE
1.1 Główny zespół dźwigara
Rdzeń-element nośny- to zazwyczaj znormalizowana-belka dwuteowa lub dźwigar skrzynkowy.
Główny dźwigar:Pojedyncza wiązka obejmująca obszar roboczy.
Typy:
Belka dwuteowa ze stali walcowanej- (GB/T 706):Dla nośności mniejszej lub równej 10 ton i rozpiętości mniejszej lub równej 16 m.
Spawany dźwigar skrzynkowy: For capacities >10t or spans >16 m dla lepszej sztywności.
Cechy:Fabrycznie-wywiercone otwory na połączenia,-wstępnie wygięte, aby przeciwdziałać ugięciom.
Połączenia końcowe dźwigara:Obrobione maszynowo płyty przyspawane do końców dźwigarów w celu przykręcenia do wózków końcowych.
Szyna jezdna wózka:Nie osobna szyna -dolny kołnierzdźwigara głównego służy jako powierzchnia toczna dla kół wózka podnośnikowego. Krytyczna powierzchnia ścieralna.

1.2 Zespoły wózka końcowego (2 zestawy)
Konstrukcje wsporcze na każdym końcu dźwigara umożliwiające przejazd mostem.
Rama końcowa ciężarówki:Rama wykonana ze stali, mieszcząca koła i elementy napędowe.
Koła podróżne:Koła stalowe-z podwójnym kołnierzem (zazwyczaj łącznie 4, po 2 na końcu wózka).
Osie kół i łożyska:Standardowe-łożyska kulkowe lub wałeczkowe o dużej wytrzymałości.
Ciężarówka od strony napędu:Zawiera mechanizm napędowy mostu.
Ciężarówka końca koła napinającego:Koniec pasywny tylko z kołami.
 |
 |
2. SYSTEM WCIĄGNIKÓW I WÓZEKÓW
2.1 Elektryczny zespół wciągnika
Zintegrowane urządzenie podnoszące -, serce żurawia.
Silnik podnośnika:Silnik hamulcowy (zwykle 1,5-30 kW w zależności od mocy).
Skrzynia biegów:Wielostopniowy-reduktor śrubowy.
Bęben linowy:Rowkowany bęben do nawijania liny.
Lina stalowa:Lina stalowa klasy 6x19 lub 6x37.
Blok hakowy:Hak obrotowy z zatrzaskiem zabezpieczającym, dostosowany do udźwigu dźwigu.
Górne/dolne wyłączniki krańcowe:Mechaniczne lub obrotowe wyłączniki krańcowe zabezpieczające przed nadmiernym-przesunięciem.
Ogranicznik przeciążenia:Urządzenie mechaniczne lub elektroniczne (często opcjonalne w podstawowych modelach LD).
2.2 Rama wózka
Prosta stalowa rama łącząca wciągnik z dźwigarem głównym.
Rama wózka:Konstrukcja stalowa z kanału lub skrzynki.
Koła jezdne (4):Koła z-rowkami V lub płaskie, które chwytają dolny pas dźwigara głównego.
Silnik napędu wózka:Mały silnik z hamulcem (0,2-1,5 kW) do ruchu poprzecznego.
Przekładnia wózka i koła napędowe:Reduktor napędzający jedno lub dwa koła.
Bufor wózka:Odbojniki gumowe lub sprężynowe na końcach ramy.
 |
 |
3. UKŁAD NAPĘDU I PRZEKŁADNI
3.1 Napęd o długim skoku mostu
Silnik napędowy mostu:Silnik hamulcowy o mocy 0,8–4 kW zamontowany na wózku od strony napędu.
Główna skrzynia biegów:Redukcja biegów-prawostronna.
Wał napędowy (wał liniowy):Długi stalowy wał łączący oba wózki końcowe (starsza konstrukcja).
Jednostki napędowe „Trzy-w-jednym”:Nowoczesna konstrukcja integrująca silnik, hamulec i skrzynię biegów w jednym kompaktowym urządzeniu (po jednym na każdy wózek w celu zapewnienia zsynchronizowanego napędu).
Złącza:Elastyczne sprzęgła sworzniowe-lub zębate.
3.2 Napęd poprzeczny wózka
Zintegrowany z ramą wózka, jak opisano powyżej.

4. INSTALACJA ELEKTRYCZNA
4.1 System zasilania
Główne źródło zasilania:380 V/50 Hz/3 fazy (standardowa chińska moc przemysłowa).
System linek przesuwnych (festoon):
Wózek girlandowy:Prowadzi kable energetyczne wzdłuż pasa startowego.
C- Szyna hakowa:Montowany na ścianie lub kolumnie w celu przemieszczania się w formie girlandy.
Kable zasilające i sterujące:Elastyczne kable w-gumowej osłonie.
System zwijania kabli(alternatywa): Bęben- lub silnikowy-z napędem mostkowym.
Układu Kolekcjonerskiego(dla wersji-z kabiną): Szyny przewodzące z kolektorami butów.
4.2 System sterowania
Wisząca stacja sterująca:
Wisząca skrzynka-z przyciskami z 6–8 przyciskami (w górę/w dół, w lewo/w prawo, do przodu/do tyłu, zatrzymanie awaryjne).
Obwód sterujący niskim-napięciem (zwykle 36 V lub 48 V ze względów bezpieczeństwa).
Panel sterowania/skrzynka:
Styczniki:Do sterowania silnikiem (styczniki nawrotne wciągnika, mostu, wózka).
Transformator sterujący:Schodzi do bezpiecznego napięcia.
Wyłączniki automatyczne/MCCB:Do ochrony obwodu.
Bloki zaciskowe:Do połączeń przewodów.
Wyłączniki krańcowe:
Podnośnik górny/dolny:Typ krzywki obrotowej.
Limity końcowe mostów i wózków:Typ dźwigni-lub typu tłoka.
Zatrzymanie awaryjne:Przycisk grzybkowy na zawieszce i często na końcach pasa startowego.

5. URZĄDZENIA BEZPIECZEŃSTWA I POMOCNICZE
5.1 Obowiązkowe urządzenia zabezpieczające (zgodnie ze standardem LD)
Ogranicznik przeciążenia:Zapobiega podnoszeniu powyżej udźwigu znamionowego.
Wyłączniki krańcowe:Dla wszystkich trzech ruchów (wciągnik, wózek, most).
Przyciski zatrzymania awaryjnego:Minimum jeden na zawieszce.
Zatrzask zabezpieczający hak:Zapobiega zsuwaniu się ładunku z haka.
Dźwiękowe urządzenie ostrzegawcze:Brzęczyk lub dzwonek (często aktywowany, gdy most się porusza).
5.2 Opcjonalne urządzenia zabezpieczające i zwiększające wygodę
Urządzenie antykolizyjne-:Dla wielu dźwigów na tym samym pasie startowym.
Waga dźwigowa:Cyfrowy odczyt masy ładunku.
Skaner bezpieczeństwa na podczerwień:Tworzy niewidzialną strefę bezpieczeństwa.
Zabezpieczenie napięcia:Chroni przed utratą fazy lub wahaniami napięcia.

6. SYSTEM PASÓW PASOWYCH (nie zawsze dostarczany z dźwigiem)
6.1 Belki pasa startowego
Stalowe-belki dwuteowe (GB/T 706) zamontowane na słupach budynku.
Należy dokładnie ustawić i wypoziomować.
6.2 Szyny dźwigowe
A45, A55, A65, A75, A100szyny stalowe (seria lekkich szyn dźwigowych).
Zaciski i śruby szynowe:Do mocowania szyny do belki pasa startowego.
6.3 Ograniczniki/odbojniki końcowe szyny
Mechaniczne ograniczniki na obu końcach pasa startowego zabezpieczające przed nadmiernym-przesunięciem.
.
7. OPCJE INTERFEJSU OPERATORA
7.1 Sterowanie standardowe
Stacja z przyciskami podwieszanymi-:Najczęściej (ponad 90% żurawi LD).
7.2 Alternatywne sterowanie
Pilot radiowy:Radio cyfrowe na podczerwień lub 2,4 GHz.
Sterowanie kabiną:Zamknięta kabina operatora montowana na mostku (rzadziej spotykana w LD).

SPECJALNE UWAGI DOTYCZĄCE ELEMENTÓW STANDARDOWYCH LD
Normalizacja:Wszystkie główne komponenty (wciągnik, wózki końcowe) spełniają standardy wymiarowe i wydajnościowe w zakresie wymienności.
Specyfikacja materiału:Według chińskich standardów stal to zazwyczaj Q235B lub Q345B.
Ocena cła:Komponenty wybrane dlaMES 1M/2M(A3/A4) cykl pracy - 150-300 rozpoczyna się na godzinę.
Ocena środowiskowa:Standard IP44 dla komponentów zewnętrznych, IP54 dla silnika wciągnika.
Okablowanie:Kodowanie kolorów-zgodnie z chińskimi normami elektrycznymi (faza A-żółty, B-zielony, C-czerwony, neutralny-niebieski, uziemienie-żółty/zielony).

Naszkicować

Główny techniczny

Zalety
1. Opłacalność (główna zaleta)
30-50% niższy koszt początkowyw porównaniu z suwnicami dwudźwigarowymi
Obniżone koszty instalacji: Mniejsza waga wymaga mniej wytrzymałego wsparcia budynku
Niższe koszty utrzymania: Prostsza konstrukcja z mniejszą liczbą komponentów
Energooszczędny: Mniejsze silniki zużywają 20–40% mniej energii niż równoważne suwnice dwudźwigarowe
2. Zalety przestrzenne i strukturalne
Optymalne wykorzystanie przestrzeni nad głową: Wciągnik przebiega pod belką, maksymalizując wysokość podnoszenia w-prześwitach
Lekka konstrukcja: 40-60% lżejszy niż porównywalne żurawie dwudźwigarowe
Minimalne obciążenie budynku: Zmniejszone wymagania konstrukcyjne dotyczące kolumn podpierających i pasów startowych
Kompaktowa konstrukcja: Idealny do obiektów o ograniczonej przestrzeni pomiędzy kolumnami
3. Korzyści operacyjne
Prosta obsługa: Intuicyjne sterowanie za pomocą pilota wymagające minimalnego przeszkolenia operatora
Szybka instalacja: Prefabrykowane komponenty umożliwiają instalację w ciągu 1–3 dni
Łatwa konserwacja: Dostępne komponenty i proste rozwiązywanie problemów
Elastyczność: Można dostosować do różnych wysokości podnoszenia i rozpiętości w standardowych zakresach
4. Niezawodność i standaryzacja
Sprawdzony projekt: Dojrzała technologia z dziesięcioleciami udoskonaleń
Wymienność komponentów: Standaryzowane części są łatwo dostępne
Stała wydajność: Przewidywalna praca w ramach zaprojektowanych parametrów
Długa żywotność: 15-25 lat przy odpowiedniej konserwacji
Aplikacja:
1. Produkcja i warsztaty
| Przemysł | Konkretne zastosowania | Typowa pojemność |
|---|---|---|
| Sklepy z maszynami | Załadunek/rozładunek maszyn CNC, tokarek, centrów frezarskich | 2-5 ton |
| Naprawa samochodów | Demontaż silnika, obsługa skrzyni biegów, podnoszenie pojazdu | 1-3 tony |
| Produkcja metalu | Przeprowadzki blach stalowych, wyrobów gotowych, oprzyrządowania | 3-10 ton |
| Linie montażowe | Transfer komponentów pomiędzy stacjami roboczymi | 0,5-2 tony |
2. Magazynowanie i logistyka
| Aplikacja | Korzyści | Wspólna konfiguracja |
|---|---|---|
| Doki załadunkowe | Załadunek/rozładunek ciężarówki | 3-5t, rozpiętość 10-16m |
| Powierzchnie magazynowe | Obsługa palet, obsługa regałów | 2-3t, rozpiętość 12-18m |
| Centra dystrybucyjne | Kompletacja zamówień, przemieszczanie zapasów | 1-2t z wieloma dźwigami |
3. Urządzenia konserwacyjne i serwisowe
Elektrownie: Konserwacja pomp, zaworów, turbin (5-10t)
Stacje uzdatniania wody: Obsługa pompy i silnika (3-5 t)
Serwis HVAC: Konserwacja agregatów chłodniczych i kotłów (2-5t)
Naprawa Sprzętu: Konserwacja i remonty maszyn fabrycznych
4. Lekkie zastosowania przemysłowe
Przetwórstwo spożywcze: Konserwacja sprzętu, obsługa składników (1-3t)
Farmaceutyczny: Instalacja wyposażenia pomieszczeń czystych (1-2t)
Produkcja Tworzyw Sztucznych: Wymiana form, serwis maszyn (3-5t)
Przemysł poligraficzny: Obsługa rolek, konserwacja pras (2-3t)
5. Komercyjne i instytucjonalne
Hangary lotnicze: Obsługa lekkich komponentów (1-3t)
Teatry i studia: Ruch platformy oświetleniowej, konstrukcja zestawu (0,5-2t)
Obiekty badawcze: Instalacja sprzętu laboratoryjnego (1-2t)
Instytucje edukacyjne: Warsztaty szkolenia technicznego (1-3t)
Dźwigprodukcja procedura
Etap 1: Projektowanie i inżynieria-w oparciu o MES
Jest to najbardziej krytyczny etap, w którym określa się profil użytkowy żurawia zgodnie z FEM 1.001.
Wymagania klienta i klasyfikacja MES:
Określ dokładnieGrupa robocza FEM (np. 2m, 3m, 4m)ISpektrum obciążenia (np. L1, L2, L3)na podstawie danych operacyjnych klienta (godziny użytkowania dziennie, podniesienia na godzinę, średnie obciążenie jako procent udźwigu).
Zaawansowane obliczenia inżynieryjne:
Analiza konstrukcyjna (MES):Pojedynczy dźwigar (-belka dwuteowa lub skrzynka) jest modelowany i obliczany pod kątem ugięcia i naprężeń pod obciążeniami dynamicznymi specyficznymi dla przypisanej klasy MES, a nie tylko obciążeniem statycznym.
Obliczanie trwałości komponentu:Obliczana jest oczekiwana liczba cykli dla napędu wciągnika, wózka i napędu jezdnego. Następnie wybierane są komponenty, których projektowana żywotność jest równa lub przekracza tę liczbę.
Analiza zmęczenia:Krytyczne połączenia spawane i elementy konstrukcyjne są analizowane pod kątem trwałości zmęczeniowej zgodnie z wymaganiami normy FEM dla grupy obciążenia.
Zestawienie materiałów (BOM):Każdy komponent, od silnika wciągnika po łożyska i styki elektryczne, jest wybierany od dostawców, którzy mogą zapewnić komponenty przystosowane do wymaganych wymagań FEM.
Etap 2: Zakup i przygotowanie materiałów
Nabywanie:Pozyskiwanie certyfikowanej stali iKomponenty sklasyfikowane-MES. Na przykład zakup wciągnika, który jest wyraźnie przystosowany do obciążenia FEM 3 m, a nie tylko zwykłego wciągnika o określonym udźwigu.
Przygotowanie materiału:Stal jest cięta i przygotowywana. W przypadku wyższych klas MES (np. 4m) mogą obowiązywać bardziej rygorystyczne certyfikaty materiałowe i standardy przygotowania.
Etap 3: Produkcja i montaż konstrukcji
Wykonanie dźwigara:
Główny dźwigar jest wykonany często z walcowanej-belki dwuteowej w przypadku lżejszych klas lub spawanej skrzynki w celu uzyskania większej sztywności w klasach umiarkowanych.
Spawalniczy:Wszystkie spoiny wykonują certyfikowani spawacze, stosując procedury zakwalifikowane dla poszczególnych gatunków stali. Jakość spoiny ma kluczowe znaczenie dla osiągnięcia obliczonej trwałości zmęczeniowej.
Weryfikacja wymiarowa:Dźwigar jest sprawdzany pod kątem prostości i wygięcia (nieznaczne wygięcie w górę), aby upewnić się, że spełnia kryteria ugięcia pod obciążeniem zgodnie z projektem.
Etap 4: Montaż mechaniczny
Zespół ciężarówki końcowej:Koła, osie i łożyska są montowane w wózkach końcowych. Na rozmiary kół i łożysk ma bezpośredni wpływ klasa FEM, która określa całkowitą liczbę obrotów koła w całym okresie eksploatacji żurawia.
Montaż mostu:Dźwigar główny jest połączony z wózkami końcowymi.
Montaż na wózku i podnośniku:Zespół wciągnika o klasie FEM-jest montowany na wózku, który następnie umieszcza się na dźwigarze.
Etap 5: Instalacja układu elektrycznego i sterowania
Instalacja komponentów:Zainstalowano panele elektryczne, styczniki i przekaźniki. Są one wybierane ze względu na ich wytrzymałość mechaniczną i elektryczną, która musi odpowiadać liczbie cykli operacyjnych w klasyfikacji MES.
Okablowanie:Całe okablowanie jest instalowane zgodnie ze schematem, z naciskiem na bezpieczne i chronione prowadzenie, aby zapobiec awariom.
Urządzenia zabezpieczające:Instalowane i kalibrowane są wyłączniki krańcowe i urządzenia zabezpieczające przed przeciążeniem.
Etap 6: FEM-Testowanie i kontrola zgodności (FAT)
Żuraw przechodzi rygorystyczne testy, które odzwierciedlają jego klasyfikację MES.
Kontrola wizualna i wymiarowa:Weryfikacja wszystkich komponentów i wykonania.
Nie-Test obciążenia:Wszystkie ruchy są testowane pod kątem płynnego działania, hałasu i wyrównania.
Testowanie obciążenia:
Test obciążenia statycznego:Podnoszenie ładunku próbnego125% pojemności znamionowejw celu sprawdzenia integralności konstrukcji i trzymania hamulca. Jest to wymóg uniwersalny.
Test obciążenia dynamicznego:Podnoszenie110% pojemności znamionoweji przeprowadzanie go przez wszystkie ruchy. Czas trwania testu i cykle mogą być dłuższe w przypadku wyższej klasy MES, aby symulować jego intensywny cykl pracy.
Testy funkcjonalności i bezpieczeństwa:Wszystkie urządzenia zabezpieczające są testowane w celu zapewnienia ich niezawodnego działania przez wymaganą liczbę cykli.
Etap 7: Demontaż, malowanie i pakowanie
Demontaż:Do wysyłki żuraw jest zdemontowany.
Malarstwo:Nakładany jest system farby-korozyjnej.
Dokumentacja i certyfikacja:Co najważniejsze, producent przygotowujePlik zgodności MESlub certyfikat stwierdzający klasę obciążenia żurawia i potwierdzający, że został on zbudowany zgodnie ze standardem.
Etap 8: Instalacja i uruchomienie na miejscu (SAT)
Erekcja:Żuraw jest ponownie składany na pasie startowym klienta.
Ostateczne uruchomienie i SAT:Żuraw jest ponownie testowany-na miejscu, aby upewnić się, że został prawidłowo zainstalowany i działa zgodnie z przeznaczeniem.
Przekazanie:Dokumentacja MES dostarczana jest klientowi wraz ze szkoleniem operatorów.

Widok warsztatu:
Firma zainstalowała inteligentną platformę do zarządzania sprzętem oraz zainstalowała 310 zestawów (zestawów) robotów manipulacyjnych i spawalniczych. Po realizacji planu będzie ich ponad 500 zestawów (zestawów), a wskaźnik sieciowania sprzętu wyniesie 95%. 32 linii spawalniczych oddano do użytku, planuje się zainstalowanie 50, a stopień automatyzacji całej linii produktów sięgnął 85%.


Popularne Tagi: Elektryczny dźwig pomostowy jednodźwigarowy ld, Chiny Producenci, dostawcy, fabryka dźwigów elektrycznych jednodźwigarowych ld
Może ci się spodobać również


Wyślij zapytanie