


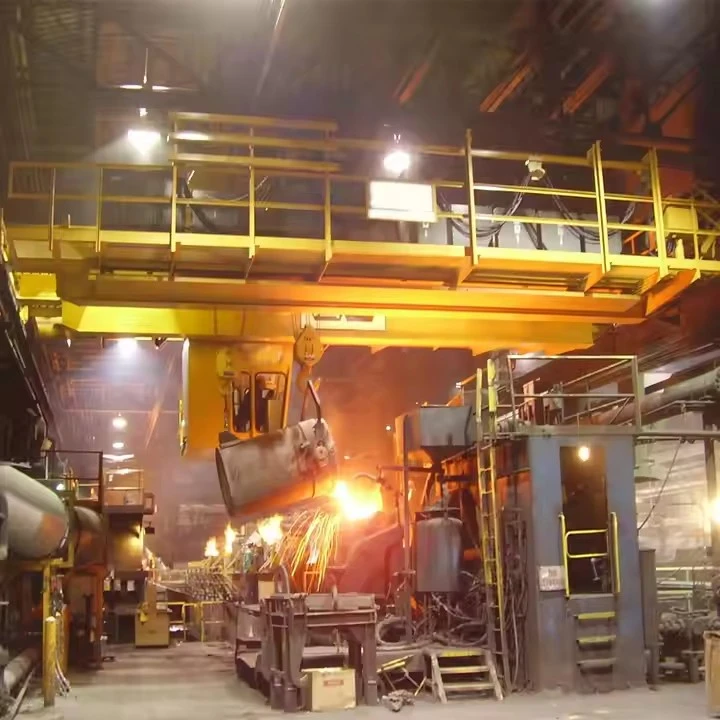


Suwnica pomostowa przeciwwybuchowa
Opis produktów
Co to jest suwnica pomostowa{{0}przeciwwybuchowa?
Suwnica pomostowa-przeciwwybuchowa to specjalistyczny dźwig przemysłowy zaprojektowany do bezpiecznej pracy w niebezpiecznych środowiskach, w których mogą występować łatwopalne gazy, pary, palne pyły lub palne włókna.
Podstawową zasadą jest zapobieganie zapłonowi. Żurawie te zostały zaprojektowane tak, aby zapewnić, że iskra elektryczna, łuk lub wysoka temperatura powierzchni powstająca podczas normalnej pracy lub z powodu usterki nie mogą spowodować zapalenia otaczającej atmosfery.
Nie są one „odporne” na eksplozję ze źródła zewnętrznego, ale raczej mają na celu zapobieganie spowodowaniu eksplozji.
Jak osiągają bezpieczeństwo przeciwwybuchowe: trzy główne metody
Sprzęt-przeciwwybuchowy jest budowany zgodnie z określonymi normami (takimi jak NEC w USA lub ATEX w Europie). Metody ochrony elementów dźwigów można zazwyczaj podzielić na trzy kategorie:
1. Obudowa-przeciwwybuchowa (najpopularniejsza metoda w przypadku podzespołów elektrycznych)
Metodę tę stosuje się w przypadku komponentów, które mogą wytwarzać iskry, takich jak silniki, panele sterowania i skrzynki przyłączeniowe.
Zasada:Komponenty elektryczne są umieszczone w niezwykle wytrzymałych,-ognioszczelnych obudowach.
Jak to działa:Jeśli nastąpi wewnętrzna iskra lub eksplozja, obudowa jest wystarczająco mocna, aby ją pomieścić. Co więcej, połączenia pomiędzy korpusem obudowy a jej pokrywą są obrabiane maszynowo zgodnie z określoną „ścieżką płomienia”. Ścieżka ta chłodzi gorące gazy wydobywające się z eksplozji wewnętrznej do temperatury poniżej punktu zapłonu atmosfery zewnętrznej.
Wskazówka wizualna:Obudowy te to zazwyczaj ciężkie, odlewane z metalu (żelaza lub aluminium) skrzynki z wydatnymi, przykręcanymi kołnierzami.
2. Iskrobezpieczeństwo (dla obwodów sterujących)
Tę metodę stosuje się w przypadku obwodów-o małej mocy, takich jak podwieszane stacje sterujące, odbiorniki radiowe i czujniki.
Zasada:Energia elektryczna (prąd i napięcie) w obwodzie sterującym jest ograniczona do poziomu, który jest zbyt niski, aby wygenerować iskrę o energii cieplnej wystarczającej do spowodowania zapłonu, nawet w przypadku usterki.
Jak to działa:W panelu sterowania-strefy bezpiecznej zainstalowana jest specjalna „bariera iskrobezpieczna”. Bariera ta ogranicza moc dostarczaną do urządzenia polowego w obszarze niebezpiecznym.
3. Zwiększanie ciśnienia/oczyszczanie (mniej powszechne w przypadku całych dźwigów, ale stosowane w szafach sterowniczych)
Zasada:Czysty, obojętny gaz (taki jak azot lub powietrze przyrządowe) jest pompowany do obudowy, utrzymując wewnątrz niej nadciśnienie, aby zapobiec przedostawaniu się łatwopalnej atmosfery.
Jak to działa:System najpierw „oczyszcza” obudowę z niebezpiecznego powietrza, a następnie utrzymuje stałe nadciśnienie. Blokady uniemożliwiają włączenie zasilania do czasu zakończenia cyklu oczyszczania i utrzymania ciśnienia.
Podstawowe komponenty: łożysko, skrzynia biegów, silnik, pompa
Miejsce pochodzenia: Henan, Chiny
Gwarancja: 1 rok
Waga (kg): 2000 kg
Kontrola wychodzącego wideo-:Dostarczona
Raport z testu maszyn: Dostarczony
Projekt: podwójna belka
Skuteczność: wysoka wydajność
Prędkość robocza: Praca z dużą prędkością
Stabilność: funkcja zapobiegająca-wahaniu
Kolor: opcjonalny
Źródło zasilania: 110 V/220 V/230 V/380 V/440 V, dostosowane
Rozpiętość: 7,5-31,5m

Zdjęcia i komponenty
Poniżej znajduje się szczegółowy opis kluczowych elementów suwnicy pomostowej-w wykonaniu przeciwwybuchowym, wyjaśniający, w jaki sposób każda część jest specjalnie zaprojektowana lub zmodyfikowana w celu zapewnienia bezpiecznej pracy w niebezpiecznym środowisku.
Podstawowa zasada jest takakażdy element mogący wytworzyć iskrę, łuk lub nadmierne ciepło musi być izolowany lub chronionyaby zapobiec zapłonowi otaczającej atmosfery.
1. Elementy konstrukcyjne i mechaniczne
Są one w dużej mierze podobne do standardowych dźwigów, ale często są zbudowane w oparciu o wyższy standard wytrzymałości i z naciskiem na zapobieganie przypadkowemu ryzyku.
Dźwigary mostu:Główna belka pozioma podtrzymująca wciągnik i wózek. Chociaż nie są „przeciwwybuchowe” w sensie elektrycznym, są zaprojektowane tak, aby były mocne i sztywne, aby zminimalizować ugięcie i wibracje, które mogłyby spowodować poluzowanie połączeń elektrycznych.

Ciężarówki końcowe:Zespoły na każdym końcu mostu, w których znajdują się koła umożliwiające długi ruch żurawia. Kluczowe kwestie obejmują:
Koła:Wykonane z-wysokiej jakości stali odpornej na zużycie i iskrzenie w wyniku tarcia.
Namiar:Uszczelnione i nasmarowane na cały okres eksploatacji, aby zapobiec przegrzaniu.
Rama wózka:Rama poruszająca się poprzecznie przez dźwigary mostu i podtrzymująca zespół wciągnika. Musi być stabilny i zapewniać prawidłowe ustawienie wciągnika.
Blok hakowy i hak:Zwykle wykonane z-wysokiej jakości kutej stali stopowej. Sam hak jest podobny do standardowego haka, ale często jest wyposażony wzatrzask zabezpieczającyaby zapobiec przesuwaniu się ładunku. Podstawową kwestią jest użycie materiałów, które nie będą iskrzyć w wyniku uderzenia.
 |
 |
2. Komponenty odporne na elektryczność i eksplozję-
I tu właśnie kryją się zasadnicze różnice. Każdy element elektryczny jest potencjalnym źródłem zapłonu i został specjalnie zaprojektowany.
a) Silnik podnośnika
Standard:Standardowy silnik TEFC (całkowicie zamknięty, chłodzony wentylatorem).
Eksplozja-Dowód:Mieszczący się wwytrzymała-obudowa z żeliwa lub aluminiumz precyzyjnie obrobionymiścieżki płomienina wszystkich połączeniach (gdzie pokrywa styka się z korpusem). Jeżeli pojawi się iskra wewnętrzna, eksplozja zostaje zatrzymana w obudowie, a ulatniające się gazy schładzają się poniżej temperatury zapłonu podczas przechodzenia przez wąską ścieżkę płomienia.
 |
 |
b) Silniki jezdne (most i wózek)
Działa tak samo jak silnik wciągnika, ale obsługuje ruchy poprzeczne i poprzeczne-dźwigu. Używają tego samegoobudowa przeciwwybuchowa-technologia.
c) Panel sterowania/szafa elektryczna
To „mózg” dźwigu, zawierający styczniki, przekaźniki, przetwornice częstotliwości (VFD) i listwy zaciskowe,-które mogą powodować łuki i iskry.
Eksplozja-Adaptacja dowodowa:Mieści się w dużym,Ognioszczelna-ognioszczelna obudowa z odlewanego metaluz przykręcanym kołnierzem. Wszystkie wejścia przewodów są uszczelnioneuszczelki przeciwwybuchowe-aby zapobiec przedostawaniu się gazów przez kanał do szafy.

d) Stanowiska kontrolne (sposób obsługi dźwigu)
Stacja wisząca (wisiorek z przyciskiem):
Standard:Plastikowe lub metalowe pudełko do zawieszania z guzikami.
Eksplozja-Dowód: A ciężki, uszczelniony korpus z odlewu aluminiowego lub mosiężnego. Każdy przycisk-jest uszczelnionym,-zanurzonym w oleju lub uszczelnionym membraną-zespołem, który zapobiega wydostawaniu się wewnętrznych iskier. Wejście kabla jest uszczelnione.
Pilot radiowy:
Jest to powszechny i bezpieczny wybór, ponieważ pozwala operatorowi znajdować się w bezpiecznej odległości.
Thenadajnik ręcznyposiada certyfikat jakoIskrobezpieczne (IS). Oznacza to, że jego wewnętrzna elektronika została zaprojektowana tak, aby ograniczać energię elektryczną i cieplną do poziomu, który nie jest w stanie spowodować zapłonu.
Thejednostka odbiorcza, zamontowany na dźwigu, mieści się wobudowa przeciwwybuchowa-.

e) Układy hamulcowe
Hamulce elektromechaniczne:Służy do trzymania i zatrzymywania awaryjnego. Cewka hamulca i wszelkie wewnętrzne przełączniki są umieszczone w obudowieobudowa przeciwwybuchowa-.
Hamulce mechaniczne:Często są typu awaryjnego-(ze sprężyną-). Nacisk kładziony jest na użycie-nieiskrzących materiałów do okładzin i zapewnienie, że nie przegrzeją się podczas użytkowania.
f) Wyłączniki krańcowe
Używany do-podnoszenia górnej granicy i-końca-skoku w przypadku ruchu mostu i wózka. Element przełączający (który wytwarza iskrę) jest zamknięty wkompaktowa obudowa-odporna na eksplozje.


g) Oświetlenie
Światła obszaru roboczego i sygnalizatory ostrzegawcze:Żarówki (obecnie prawie zawsze diody LED w celu zapewnienia chłodnej pracy) są umieszczone w obudowiesolidny,-wybuchowy uchwytz grubą soczewką szklaną lub poliwęglanową uszczelnioną uszczelką. Oprawa została zaprojektowana tak, aby powstrzymać eksplozję w przypadku pęknięcia żarówki.
h) Okablowanie i przewód
Okablowanie:Wykorzystuje izolację wysokiej-odpornej-na wysoką-temperaturę i chemikalia.
Przewód:Całe okablowanie przebiega przez szczelną, sztywną stalową rurkę.
Uszczelnienia przewodów: Jest to kluczowa funkcja bezpieczeństwa.W systemie przewodów instaluje się uszczelnienia-przeciwwybuchowe:
Przy wejściu do każdej obudowy-przeciwwybuchowej.
Na granicy klasy I, rejonu 1 (strefa 1) i obszaru mniej niebezpiecznego lub bezpiecznego.
Uszczelki te zapobiegają przedostawaniu się wybuchu przez przewód z jednej części systemu do drugiej i zapobiegają przedostawaniu się łatwopalnych gazów do paneli sterowania.

3. Elementy zabezpieczające i pomocnicze
Uziemienie / system uziemiający: Niezwykle ważne.Cała konstrukcja dźwigu (most, wózek, wózki końcowe) musi być odpowiednio sklejona i połączona z ziemią, aby zapobiec gromadzeniu sięelektryczność statyczna, co stanowi główne zagrożenie zapłonem. Na pasie startowym często używa się dedykowanej szczotki gruntowej, aby zapewnić ciągły kontakt.
Urządzenia ostrzegawcze:Rogi i latarnie są bez wyjątkucertyfikowany-przeciwwybuchowomodele.
Systemy antykolizyjne-:Czujniki i elementy sterujące wielu dźwigów na tym samym pasie startowym są umieszczone w obudowach przeciwwybuchowych-lub iskrobezpiecznych.
Elementy grzejne:W przypadku żurawi pracujących w zimnym otoczeniu wszelkie ogrzewanie śladowe zapobiegające gromadzeniu się lodu na szynach musi mieć odpowiednią temperaturędowód wybuchu-typ.

Naszkicować

Główny techniczny

Zalety
Zalety suwnic pomostowych{{0}przeciwwybuchowych
Podstawową zaletą jest niewątpliwiebezpieczeństwo. Jednak ta podstawowa korzyść przekłada się na kilka kluczowych korzyści operacyjnych i finansowych dla firm działających w niebezpiecznych środowiskach.
1. Maksymalne bezpieczeństwo w niebezpiecznych środowiskach
Zapobiega katastrofie:Zostały zaprojektowane tak, aby wyeliminować ryzyko, że sam dźwig będzie źródłem zapłonu w przypadku pożaru lub eksplozji. Chroni to życie ludzkie, infrastrukturę i środowisko przed niszczycielskimi zdarzeniami.
Ograniczanie ryzyka:Z założenia ograniczają największe ryzyko operacyjne w obszarach o atmosferze łatwopalnej, zapewniając spokój ducha i wyraźnie bezpieczniejsze miejsce pracy.
2. Zgodność z przepisami i ochrona prawna
Wymaganie obowiązkowe:W większości krajów używanie standardowego sprzętu w sklasyfikowanych miejscach niebezpiecznych jest nielegalne. Żurawie te są zbudowane zgodnie z rygorystycznymi normami międzynarodowymi (np. NEC, OSHA, ATEX, IECEx).
Unika odpowiedzialności:Korzystanie z certyfikowanego dźwigu-odpornego na eksplozje chroni firmę przed ogromnymi karami finansowymi, odpowiedzialnością prawną i unieważnionymi roszczeniami ubezpieczeniowymi w przypadku zdarzenia.
3. Nieprzerwane działanie i wysoka niezawodność
Cel-Wbudowana trwałość:Komponenty (silniki, obudowy elektryczne itp.) są zbudowane według znacznie wyższych standardów wytrzymałości i szczelności niż standardowe żurawie. Rezultatem jest maszyna, która jest z natury bardziej trwała i niezawodna, nawet w korozyjnych lub wymagających środowiskach przemysłowych.
Krótszy czas przestojów:Ich solidna konstrukcja często prowadzi do wydłużenia średniego czasu między awariami (MTBF), minimalizując nieplanowane przestoje, które mogą zatrzymać całą linię produkcyjną lub proces.
4. Długoterminowe-oszczędności (całkowity koszt posiadania)
Chociaż początkowa cena zakupu jest wyższa,-długoterminowe oszczędności są znaczne:
Zapobiega stratom astronomicznym:Koszt pojedynczego zdarzenia wybuchowego-pod względem uszkodzeń majątku, strat w produkcji i kosztów ludzkich-jest nieporównywalnie wyższy niż składka za dźwig-przeciwwybuchowy.
Składki ubezpieczeniowe:Firmy korzystające z odpowiednio certyfikowanego sprzętu często korzystają z niższych składek ubezpieczeniowych ze względu na znacznie obniżony profil ryzyka.
Trwałość:Komponenty-wysokiej jakości mają zazwyczaj dłuższą żywotność, co zmniejsza-długoterminowe koszty wymiany.
5. Elastyczność operacyjna i wydajność
Utrzymuje przepływ pracy związany z obsługą materiałów:Pozwalają na sprawny przemieszczanie ciężkich materiałów, surowców i wyrobów gotowychwstrefy niebezpiecznej, która jest niezbędna w procesie produkcyjnym. Bez nich przeładunek materiałów byłby powolny, nieefektywny i potencjalnie bardziej niebezpieczny (np. przy użyciu pracy fizycznej lub improwizowanych metod).
Zaawansowane opcje sterowania:Dostępność certyfikowanawisiorki przeciwwybuchowe-Iiskrobezpieczne piloty radioweumożliwia operatorom sterowanie żurawiem z najbezpieczniejszej i najbardziej ergonomicznej pozycji, co dodatkowo zwiększa wydajność i bezpieczeństwo.
Aplikacja:
Zastosowania-suwnic pomostowych odpornych na eksplozję
Żurawie te są niezbędne w każdej branży, gdzie podczas normalnej pracy lub w wyniku nieoczekiwanej awarii może wystąpić atmosfera wybuchowa. Zazwyczaj klasyfikuje się je według rodzaju zagrożenia (gaz/pary lub pył).
Branże z łatwopalnymi gazami i oparami (klasa I / strefa 1 i 2)
Ropa i gaz:
Rafinerie:Do obsługi katalizatorów, konserwacji zaworów/pomp i ogólnego transportu materiałów w pobliżu kolumn frakcjonujących i jednostek przetwórczych.
Platformy morskie:Do przenoszenia sprzętu i materiałów eksploatacyjnych na platformie, gdzie występują opary gazu ziemnego.
Zakłady petrochemiczne:Postępowanie z lotnymi półproduktami i produktami chemicznymi.
Produkcja chemiczna i farmaceutyczna:
W obszarach przetwórstwa, w których stosuje się rozpuszczalniki (np. alkohol, aceton, toluen) lub gdzie w wyniku reakcji chemicznych uwalniają się łatwopalne opary.
Mieszalnie, czyszczenie reaktorów i obszary przetwarzania wsadowego.
Urządzenia do malowania i powłok:
Kabiny lakiernicze:Tam, gdzie opary farby i rozpuszczalników w aerozolu tworzą atmosferę wysoce wybuchową. Dźwigi służą do transportu i wywozu produktów do malowania.
Pomieszczenia miksujące:Gdzie mieszają się rozpuszczalniki i pigmenty.
Przemysł lotniczy:
Hangary malarskie:Do malowania kadłubów dużych samolotów.
Stanowiska konserwacji ogniw paliwowych:W przypadku obecności pozostałości oparów paliwa do silników odrzutowych.
Oczyszczalnie ścieków i biogazownie:
Na obszarach, gdzie rozkładająca się materia organiczna wytwarza metan i siarkowodór.
Branże z pyłami palnymi (klasa II / strefa 21 i 22)
Zboża i rolnictwo:
Przenośniki i silosy zbożowe:Postępowanie ze zbożem, gdzie pył unoszący się w powietrzu (pszenica, kukurydza, soja) jest wysoce wybuchowy.
Młyny:Na całej linii frezowania i przetwarzania.
Przetwórstwo spożywcze:
Przetwarzanie cukru i skrobi:Gdzie wytwarzany jest drobny pył cukrowy lub skrobiowy.
Urządzenia do mleka w proszku i przypraw.
Obróbka drewna i biomasa:
Tartaki i zakłady panelowe:Gdzie gromadzi się drobny pył drzewny.
Elektrownie na biomasę:Do transportu materiałów opałowych, takich jak zrębki i pelety.
Obróbka metalu:
Wykończenie aluminium:Tam, gdzie podczas szlifowania lub polerowania powstaje drobny pył aluminiowy.
Inne metale:Niektóre pyły magnezu, tytanu i żelaza mogą być również wybuchowe.
Wydobywanie i przetwarzanie węgla:
Zakłady przeładunku węgla:Tam, gdzie pył węglowy jest wszechobecny i zmieszany z metanem.
Dźwigprodukcja procedura
Produkcja suwnicy pomostowej z podwójnym dźwigarem QD to skrupulatny proces, który łączy w sobie produkcję ciężkiej stali, precyzyjną obróbkę, montaż elektryczny i rygorystyczną kontrolę jakości.
Etap 1: Projektowanie i inżynieria (przed-produkcją)
Zamów recenzję i wyjaśnienie techniczne:Inżynierowie sprawdzają specyfikacje klienta (udźwig, rozpiętość, wysokość podnoszenia, klasa obciążenia, tryb sterowania itp.).
Szczegółowy projekt i obliczenia:
Projekt konstrukcyjny:Korzystając z oprogramowania CAD (np. AutoCAD, SolidWorks), inżynierowie tworzą szczegółowe rysunki każdego komponentu (dźwigarów, wózków końcowych, ramy wózka). Konstrukcja dźwigara jest poddawana krytycznej analizie pod kątem ugięcia, wytrzymałości i trwałości zmęczeniowej.
Projekt elektryczny:Opracowywane są schematy systemów zasilania i sterowania, w tym zestawienia materiałów dla silników, paneli, kabli i zawieszek.
Obliczanie obciążenia i analiza MES:Nowoczesne fabryki wykorzystują oprogramowanie Metody Elementów Skończonych (FEM) do symulacji naprężeń, odkształceń i ugięcia pod obciążeniem, optymalizując projekt przed cięciem jakiegokolwiek metalu.
Etap 2: Przygotowanie i przetwarzanie surowców
Zakup materiałów:Blachy stalowe (zwykle Q235B lub Q345B w przypadku konstrukcji głównych), profile (belki, kanały), szyny i zakupione części (silniki, skrzynie biegów, koła, komponenty elektryczne) pochodzą od certyfikowanych dostawców.
Testowanie materiałów:Przychodzące blachy stalowe są często testowane pod kątem zgodności ze specyfikacjami gatunku (powszechne są badania ultradźwiękowe).
Cięcie i formowanie:
Cięcie CNC:Blachy stalowe na dźwigary główne są przycinane do dokładnych wymiarów za pomocą maszyn do cięcia plazmowego lub płomieniowego z komputerowym sterowaniem numerycznym (CNC). Zapewnia to wysoką dokładność.
Wiercenie i obróbka:Otwory pod połączenia wierci się za pomocą wierteł magnetycznych lub centrów obróbczych CNC. Końce głównych dźwigarów są obrabiane maszynowo, aby zapewnić idealne, kwadratowe dopasowanie do wózków końcowych.
Etap 3: Produkcja głównego dźwigara (proces podstawowy)
Jest to najbardziej krytyczny proces spawania.
Montaż i osadzanie:Wycięte płyty (środnik i kołnierz) są umieszczane w dużym, sztywnym uchwycie montażowym. Ten przyrząd utrzymuje wszystko w idealnym ułożeniu podczas spawania, aby zapobiec zniekształceniom i zapewnić, że dźwigar jest prosty i prawidłowo wygięty.
Spawalniczy:Spawanie dźwigarów głównych wykonują certyfikowani spawacze, stosując spawanie łukiem krytym (SAW) w przypadku długich głównych szwów (co zapewnia głęboką penetrację i spoiny o wysokiej-jakości) oraz ręczne spawanie łukiem metalowym (MMA) lub spawanie łukiem gazowym (GMAW/MIG) w przypadku mniejszych osprzętu.
Wygięcie:Wstępnie-zdefiniowane wygięcie w górę (krzywizna) jest wbudowane w dźwigar, aby przeciwdziałać uginaniu się pod ciężarem ładunku. Osiąga się to poprzez konstrukcję przyrządu i sekwencję spawania.
NDT (badania nieniszczące{{0}):Krytyczne spoiny są sprawdzane przez inspektorów jakości. Metody obejmują:
Test Ulasonic (UT):Do wykrywania wad wewnętrznych w spoinach.
Badanie cząstek magnetycznych (MT):Do wykrywania pęknięć powierzchniowych.
Załącznik montażowy:Po zespawaniu szyny wózka są dokładnie wyrównywane i przyspawane lub przykręcone do górnej części gotowych dźwigarów.
Etap 4: Produkcja ramy końcowej ciężarówki i wózka
Produkcja:Końcowe obudowy wózka i rama wózka są wykonane z blachy stalowej w wyniku podobnych procesów cięcia, wiercenia i spawania.
Obróbka:Kluczowe obszary, takie jak obudowy łożysk kół i wały napędowe, są obrabiane z dużą tolerancją, aby zapewnić idealne ustawienie i płynną pracę.
Montaż:Koła, łożyska, osie, silniki napędowe i skrzynie biegów są montowane na wózkach końcowych. To samo dotyczy ramy wózka.
Etap 5: Obróbka powierzchni i malowanie
Śrutowanie:Wszystkie elementy konstrukcyjne są podawane do oczyszczarki strumieniowej,-która materiały ścierne ze stali szybkotnącej oczyszczają powierzchnię z rdzy, zgorzeliny walcowniczej i brudu. Tworzy to szorstką, czystą powierzchnię, idealną dla przyczepności farby.
Podkładowy:Natychmiast po piaskowaniu nakładany jest-wysokiej jakości podkład antykorozyjny-, aby zapobiec utlenianiu.
Malarstwo:Nakładana jest warstwa nawierzchniowa, zwykle zgodnie z-określonymi przez klienta wymaganiami dotyczącymi koloru i grubości. Często wykonuje się to za pomocą malowania natryskowego, aby uzyskać równomierne wykończenie.
Etap 6: Montaż ogólny i instalacja elektryczna
Wstępny-montaż:Dźwigary główne są połączone z wózkami końcowymi, tworząc kompletny most. Wózek ustawiony jest na szynach mostu. Cała konstrukcja jest sprawdzana pod kątem prostopadłości i dokładności wymiarowej.
Instalacja mechaniczna:Zespół wciągnika (wciągnik typu QD-) jest zamontowany na ramie wózka. Wszystkie dyski są podłączone.
Instalacja elektryczna:Elektrycy okablowali cały dźwig:
Zamontuj panel główny i skrzynkę oporową na mostku.
Poprowadź kable wzdłuż mostu do podjazdów wózków i końcowych samochodów ciężarowych.
Zamontuj system girland lub listwę przewodzącą do odbioru prądu.
Zainstaluj wyłączniki krańcowe, urządzenia zabezpieczające i lampki ostrzegawcze.
Podłącz wisiorek sterujący lub przetestuj pilota radiowego.
Etap 7: Testowanie i inspekcja (test akceptacji fabrycznej - FAT)
Jest to obowiązkowy krok przed demontażem do wysyłki.
Nie-Test obciążenia:Żuraw pracuje bez obciążenia. Testowane są wszystkie funkcje: jazda pomostem, jazda wózkiem, podnoszenie i opuszczanie. Sprawdzane są ograniczenia, hamulce i elementy sterujące.
Test obciążenia statycznego:Obciążenie testowe o wartości 125% udźwigu znamionowego jest podnoszone tuż nad ziemią (zazwyczaj za pomocą ciężarków testowych lub skalibrowanych worków na wodę). Żuraw jest trzymany przez 10+ minut w celu sprawdzenia, czy nie występują odkształcenia, a hamulce są sprawdzane pod kątem trzymania.
Test obciążenia dynamicznego:Podnosi się obciążenie testowe o wartości 110% udźwigu znamionowego i poddaje je wszelkim ruchom: podróżowaniu, przewożeniu i podnoszeniu. Testuje to funkcjonalność i bezpieczeństwo pod obciążeniem.
Kontrola wymiarowa:Kluczowe wymiary (rozpiętość, wysokość podnoszenia itp.) weryfikowane są z zamówieniem.
Dokumentacja:Wszystkie wyniki testów, certyfikaty materiałów i spoin oraz instrukcje obsługi sprzętu są zestawiane w ostateczną dokumentację dostawy dla klienta.
Etap 8: Demontaż, pakowanie i wysyłka
Demontaż:Żuraw jest starannie demontowany na logiczne, nadające się do transportu komponenty (np. dwa dźwigary główne, dwa wózki końcowe, zespół jezdny, wciągnik, panele elektryczne, szyny pasa startowego).
Opakowanie:Komponenty są pakowane tak, aby zapobiec uszkodzeniom podczas transportu morskiego lub lądowego. Części konstrukcyjne są często pakowane w drewniane skrzynie. Elementy elektryczne są pakowane i przechowywane w drewnianych skrzyniach.
Wysyłka:Wszystkie części są oznaczone w celu łatwej identyfikacji i ponownego montażu na miejscu. Następnie są wysyłane do siedziby klienta w celu montażu przez techników producenta lub własny zespół klienta.

Widok warsztatu:
Firma zainstalowała inteligentną platformę do zarządzania sprzętem oraz zainstalowała 310 zestawów (zestawów) robotów manipulacyjnych i spawalniczych. Po realizacji planu będzie ich ponad 500 zestawów (zestawów), a wskaźnik sieciowania sprzętu wyniesie 95%. 32 linii spawalniczych oddano do użytku, planuje się zainstalowanie 50, a stopień automatyzacji całej linii produktów sięgnął 85%.


Popularne Tagi: suwnica pomostowa przeciwwybuchowa, Chiny producenci, dostawcy, fabryka suwnicy pomostowej przeciwwybuchowej
Może ci się spodobać również


Wyślij zapytanie