


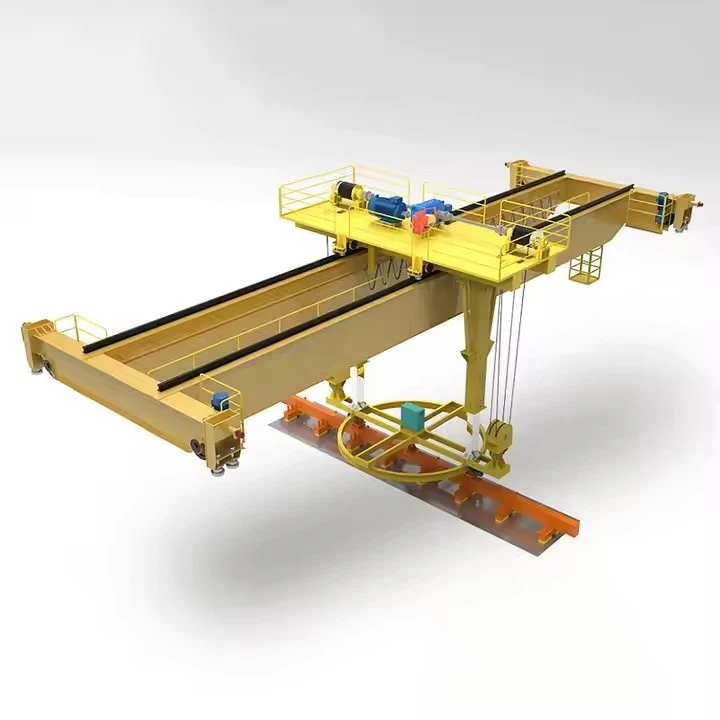


Suwnica magnetyczna z podwójnym dźwigarem
Opis produktów
Co to jest suwnica magnetyczna z podwójnym dźwigarem?
Suwnica magnetyczna dwudźwigarowa to-wytrzymały dźwig przemysłowy zaprojektowany specjalnie do przenoszenia materiałów ferromagnetycznych (takich jak stal i żelazo) za pomocą potężnego podnośnika elektromagnetycznego. Łączy w sobie wytrzymałość konstrukcyjną mostu dwudźwigarowego z wydajnością elektromagnetycznego systemu podnoszenia, zastępując tradycyjny hak i zawiesie.
Ta kombinacja idealnie sprawdza się w przypadku-szybkiej i dużej-przeładunku materiałów takich jak blachy stalowe, kręgi, złom i rury.
Kwestie krytyczne i funkcje bezpieczeństwa
Bezpieczeństwo ładunku jest najważniejsze:System jest całkowicie zależny od energii elektrycznej. TheJednostka zapasowa baterii (BBU)nie jest opcjonalnym dodatkiem; jest to obowiązkowe-urządzenie ratujące życie. Wymagane jest regularne testowanie BBU.
Grubość i stan materiału:Skuteczność magnesu zależy od grubości materiału, stanu powierzchni (rdza, farba, brud mogą zmniejszyć siłę trzymania) i temperatury (ciepło osłabia magnetyzm).
Magnetyzm szczątkowy:Niektóre materiały mogą po uwolnieniu zachować niewielki ładunek magnetyczny, co może stanowić niewielkie zagrożenie.
Szkolenie:Operatorzy wymagają specjalnego przeszkolenia, aby zrozumieć możliwości, ograniczenia i procedury bezpieczeństwa magnesu, szczególnie dotyczące protokołów awarii zasilania.
Porównanie: elektromagnes i magnes trwały
Warto zauważyć, że chociaż elektromagnesy są powszechne,podnośniki z magnesami trwałymisą również opcją. Wykorzystują one magnesy trwałe i mechanizm mechaniczny do włączania/wyłączania pola magnetycznego bez ciągłego zasilania. Są z natury bezpieczniejsze w przypadku awarii zasilania, ale generalnie lepiej nadają się do mniejszych, standardowych obciążeń i brakuje im łatwo regulowanej mocy elektromagnesu.
Podsumowując, Asuwnica magnetyczna dwudźwigarowato rozwiązanie-o wysokiej produktywności dla określonych branż, ale jego działanie wymaga rygorystycznego skupienia się na systemach bezpieczeństwa i szkoleniu operatorów ze względu na nieodłączne ryzyko spadku obciążenia w wyniku utraty mocy.
Podstawowe komponenty: łożysko, skrzynia biegów, silnik, pompa
Miejsce pochodzenia: Henan, Chiny
Gwarancja: 1 rok
Waga (kg): 2000 kg
Kontrola wychodzącego wideo-:Dostarczona
Raport z testu maszyn: Dostarczony
Projekt: podwójna belka
Skuteczność: wysoka wydajność
Prędkość robocza: Praca z dużą prędkością
Stabilność: funkcja zapobiegająca-wahaniu
Kolor: opcjonalny
Źródło zasilania: 110 V/220 V/230 V/380 V/440 V, dostosowane
Rozpiętość: 7,5-31,5m

Zdjęcia i komponenty
Oto szczegółowy podział elementów suwnicy magnetycznej z podwójnym dźwigarem, podzielony na kategorie dla przejrzystości.
1. Mosty i elementy konstrukcyjne
Tworzą one główną ramę żurawia, umożliwiającą mu poruszanie się wzdłuż zatoki.
Dźwigary mostu:Dwie główne, równoległe belki poziome (zwykle dźwigary skrzynkowe lub-belki dwuteowe), które tworzą główną-konstrukcję nośną. Podtrzymują wózek, magnes i ładunek.
Ciężarówki końcowe:Zespoły umieszczone na każdym końcu dźwigarów mostu. Znajdują się w nich koła, łożyska, osie i silniki napędowe umożliwiające przesuwanie całego dźwigu po szynach pasa startowego.
Silniki napędu mostowego:Silniki napędzające koła wózków końcowych, umożliwiające przemieszczanie dźwigu do przodu i do tyłu (długie przesuwy) po pasie startowym.
Pas startowy i szyny:Stała ścieżka konstrukcyjna (często przymocowana do słupów budynku), po której porusza się dźwig. Koła dźwigu poruszają się po tych szynach.
 |
 |
2. Elementy wózka i wózka poprzecznego
System ten przesuwa magnes z boku na bok na całej szerokości mostu dźwigowego.
Rama wózka:Konstrukcja podtrzymująca mechanizm wciągnika i magnes. Porusza się bocznie po szynach zamontowanych na szczycie dźwigarów mostu.
Silnik napędu wózka:Silnik napędzający koła wózka w celu przemieszczania wózka i magnesu na boki (przesuw poprzeczny).
Koła wózka:Koła współpracujące z szynami dźwigarów mostu.
 |
 |
3. Elementy do podnoszenia i przenoszenia magnetycznego
Jest to wyspecjalizowany rdzeń żurawia, odpowiedzialny za faktyczne podnoszenie i trzymanie ładunku.
Elektromagnes (podnośnik):Podstawowy komponent. Duża, okrągła lub prostokątna jednostka zawierająca miedzianą cewkę. Po zasileniu prądem stałym wytwarza silne pole magnetyczne do podnoszenia materiałów ferromagnetycznych.
Mechanizm podnoszący (jednostka podnosząca):Maszyna podnosząca i opuszczająca magnes. Składa się z:
Silnik podnośnika:Zapewnia moc podnoszenia i opuszczania.
Bęben podnoszący lub zębatka:Bęben nawijający linę (w przypadku wciągników linowych) lub koło łańcuchowe napędzające łańcuch (w przypadku wciągników łańcuchowych).
Hamulce:Automatyczne, niezawodne hamulce-załączające się w przypadku utraty zasilania.

System bębnów kablowych:Zmotoryzowany bęben, który automatycznie rozwija i zwija-wytrzymały, elastyczny kabel zasilający łączący źródło prądu stałego dźwigu z magnesem. Jest to niezbędne, aby zapobiec uszkodzeniu kabla podczas podnoszenia.
Olinowanie:
Belka podnosząca / belka rozporowa:Sztywny pręt, na którym zawieszony jest magnes. Pomaga równomiernie rozłożyć siłę i zapobiega skręcaniu się kabla.
Liny stalowe lub łańcuchy:Podłącz mechanizm wciągnika do belki/magnesu podnoszącego.

4. Systemy zasilania i sterowania
Komponenty te zapewniają i zarządzają energią elektryczną zarówno do ruchu żurawia, jak i magnesu, a także do sterowania przez operatora.
Główny zasilacz sieciowy:Moc przychodząca z instalacji, która zasila cały żuraw.
Zasilacz prądu stałego (sterownik magnetyczny / panel prostowniczy):Kluczowy element, który przekształca moc prądu przemiennego w kontrolowany prąd stały (DC) dla elektromagnesu. Często wykorzystuje tyrystory, aby umożliwić precyzyjną kontrolę siły magnetycznej.
Jednostka zapasowa baterii (BBU): A krytyczny system bezpieczeństwa. Automatycznie zasila magnes w przypadku awarii głównego zasilania, zapobiegając katastrofalnemu spadkowi obciążenia i umożliwiając operatorowi bezpieczne opuszczenie ładunku.


Kontrola operatora:
Stacja wisząca:Ręczna lub montowana na podłodze jednostka sterująca-podwieszana do żurawia, umożliwiająca operatorowi sterowanie wszystkimi funkcjami (jazda mostu, jazda wózkiem, wciągnik, włączanie/wyłączanie magnesu) z podłogi.
Kabina operatora:Zamknięta kabina zamontowana na żurawiu, w której może siedzieć operator, zapewniająca lepszą widoczność w przypadku skomplikowanych podnośników.
System kolektorów (feston lub szyna przewodząca):System dostarczający energię elektryczną ze stałej konstrukcji budynku do poruszającego się dźwigu. Składa się z przesuwnych kolektorów, które biegną wzdłuż zelektryfikowanych prętów lub girlandowego systemu kablowego.


Naszkicować

Główny techniczny

Zalety
Zalety suwnic magnetycznych z podwójnym dźwigarem
To połączenie solidnej konstrukcji z podwójnym dźwigarem z podnośnikiem elektromagnetycznym tworzy wysoce wydajne i mocne rozwiązanie zapewniające wyraźne korzyści.
1. Doskonała wydajność i produktywność
Szybka obsługa:Największą zaletą jest szybkość. Ładunki można natychmiast podnosić i zwalniać za pomocą przełącznika, co eliminuje-czasochłonny proces mocowania zawiesi, łańcuchów i haków. Prowadzi to do znacznie szybszego czasu cyklu.
Ciągła praca:Idealny do-masowych, powtarzalnych zadań, takich jak załadunek/rozładunek ciężarówek lub zasilanie linii produkcyjnych, ponieważ nie jest wymagana ręczna interwencja w przypadku każdego podnośnika.
2. Zwiększone bezpieczeństwo i integralność ładunku
Brak uszkodzeń powierzchni:Płaskie, kontaktowe-podnoszenie magnesu pozwala uniknąć zadrapań, wgnieceń i deformacji, które haki i łańcuchy mogą powodować na wykończonych powierzchniach (np. polerowanych arkuszach, malowanych kręgach).
Bezpieczny chwyt przy dużych obciążeniach:Elektromagnesy skutecznie radzą sobie z nierównymi, zakrzywionymi lub nieregularnymi przedmiotami, takimi jak złom, części obrobione lub wiązki rur, których zabezpieczenie za pomocą tradycyjnego osprzętu jest trudne i niebezpieczne.
3. Większe bezpieczeństwo operacyjne
Zmniejszone ryzyko personelu:Pracownicy nie muszą znajdować się w pobliżu ładunku, aby go przymocować lub odłączyć, co minimalizuje ryzyko uderzenia-i zmiażdżenia.
Stabilność:Konstrukcja z podwójnym dźwigarem zapewnia wyjątkową stabilność podczas podnoszenia i jazdy, zapobiegając wahaniom ładunku i zapewniając precyzyjne umiejscowienie.
4. Opłacalność-
Oszczędności pracy:Wymaga mniejszej liczby personelu do operacji przenoszenia materiałów.
Zmniejszone obrażenia:Zachowanie jakości produktu (np. zwojów stali) zmniejsza straty finansowe wynikające z uszkodzonego towaru.
Wszechstronność:Jeden magnes może obsługiwać szeroką gamę rozmiarów i kształtów materiałów bez konieczności zmiany załączników, w przeciwieństwie do haka, który może wymagać różnych zawiesi lub uchwytów.
5. Optymalne wykorzystanie przestrzeni
Wysoki hak hakowy:Konstrukcja z podwójnymi dźwigarami umożliwia umieszczenie wciągnika pomiędzy dźwigarami, zapewniając maksymalną wysokość podnoszenia w budynku. Ma to kluczowe znaczenie w przypadku wysokiego układania materiałów.
Pełne pokrycie podłogi:Żuraw może umieścić ładunek w dowolnym miejscu w obrębie swojej rozpiętości, zbliżając się do ścian i maksymalizując wykorzystanie dostępnej powierzchni.
Aplikacja:
Zastosowania suwnic magnetycznych dwudźwigarowych
Żurawie te są niezbędne w gałęziach przemysłu, które obsługują duże ilości materiałów żelaznych. Ich zastosowanie jest definiowane przez potrzebę szybkości, bezpieczeństwa i obsługi określonych typów materiałów.
1. Centra Serwisowe i Magazyny Stalowe
Jest to najczęstsze zastosowanie. Dźwigi służą do:
Ruchome cewki stalowe:Transport ciężkich kręgów z magazynu na linie technologiczne (np. cięcie wzdłużne, wykrawanie).
Postępowanie z arkuszami/płytami stalowymi:Układanie, załadunek i rozładunek dużych płyt i arkuszy bez uszkodzenia powierzchni.
Zarządzanie stalą konstrukcyjną:Obsługa-belek dwuteowych, ceowników i prętów zbrojeniowych.
2. Składowiska złomu
Idealny do chaotycznego charakteru przetwarzania złomu:
Załadunek/rozładunek:Przewóz złomu z samochodów ciężarowych i wagonów.
Sortowanie i przetwarzanie:Segregacja i składowanie rozdrobnionego złomu żelaznego. Magnes może z łatwością zbierać kawałki o nieregularnych kształtach.
3. Odlewnie i zakłady odlewnicze
Stosowane do transportu surowców i wyrobów gotowych:
Surowce:Przenoszenie surówki, złomu żeliwnego i innych wsadów żelaznych do pieców.
Gotowe odlewy:Transport dużych, gotowych odlewów metalowych.
4. Porty, terminale i stacje kolejowe
Do szybkiego transportu ciężkich towarów stalowych:
Załadunek/rozładunek statku:Efektywne przemieszczanie wyrobów stalowych, takich jak zwoje, płyty i rury, do i ze statków towarowych.
Załadunek wagonów i ciężarówek:Transport materiałów pomiędzy różnymi rodzajami transportu.
5. Produkcja ciężka i przemysł stoczniowy
Okrętownictwo:Transport masywnych blach stalowych na budowę kadłuba do stanowisk cięcia i spawania.
Produkcja ciężkich maszyn:Przenoszenie dużych elementów konstrukcyjnych, takich jak ramy i wysięgniki.
6. Kuźnie i tłocznie
Produkcja karmienia:Przenoszenie półfabrykatów lub kęsów stalowych do pras kuźniczych lub maszyn do tłoczenia.
Dźwigprodukcja procedura
Produkcja suwnicy pomostowej z podwójnym dźwigarem QD to skrupulatny proces, który łączy w sobie produkcję ciężkiej stali, precyzyjną obróbkę, montaż elektryczny i rygorystyczną kontrolę jakości.
Etap 1: Projektowanie i inżynieria (przed-produkcją)
Zamów recenzję i wyjaśnienie techniczne:Inżynierowie sprawdzają specyfikacje klienta (udźwig, rozpiętość, wysokość podnoszenia, klasa obciążenia, tryb sterowania itp.).
Szczegółowy projekt i obliczenia:
Projekt konstrukcyjny:Korzystając z oprogramowania CAD (np. AutoCAD, SolidWorks), inżynierowie tworzą szczegółowe rysunki każdego komponentu (dźwigarów, wózków końcowych, ramy wózka). Konstrukcja dźwigara jest poddawana krytycznej analizie pod kątem ugięcia, wytrzymałości i trwałości zmęczeniowej.
Projekt elektryczny:Opracowywane są schematy systemów zasilania i sterowania, w tym zestawienia materiałów dla silników, paneli, kabli i zawieszek.
Obliczanie obciążenia i analiza MES:Nowoczesne fabryki wykorzystują oprogramowanie Metody Elementów Skończonych (FEM) do symulacji naprężeń, odkształceń i ugięcia pod obciążeniem, optymalizując projekt przed cięciem jakiegokolwiek metalu.
Etap 2: Przygotowanie i przetwarzanie surowców
Zakup materiałów:Blachy stalowe (zwykle Q235B lub Q345B w przypadku konstrukcji głównych), profile (belki, kanały), szyny i zakupione części (silniki, skrzynie biegów, koła, komponenty elektryczne) pochodzą od certyfikowanych dostawców.
Testowanie materiałów:Przychodzące blachy stalowe są często testowane pod kątem zgodności ze specyfikacjami gatunku (powszechne są badania ultradźwiękowe).
Cięcie i formowanie:
Cięcie CNC:Blachy stalowe na dźwigary główne są przycinane do dokładnych wymiarów za pomocą maszyn do cięcia plazmowego lub płomieniowego z komputerowym sterowaniem numerycznym (CNC). Zapewnia to wysoką dokładność.
Wiercenie i obróbka:Otwory pod połączenia wierci się za pomocą wierteł magnetycznych lub centrów obróbczych CNC. Końce głównych dźwigarów są obrabiane maszynowo, aby zapewnić idealne, kwadratowe dopasowanie do wózków końcowych.
Etap 3: Produkcja głównego dźwigara (proces podstawowy)
Jest to najbardziej krytyczny proces spawania.
Montaż i osadzanie:Wycięte płyty (środnik i kołnierz) są umieszczane w dużym, sztywnym uchwycie montażowym. Ten przyrząd utrzymuje wszystko w idealnym ułożeniu podczas spawania, aby zapobiec zniekształceniom i zapewnić, że dźwigar jest prosty i prawidłowo wygięty.
Spawalniczy:Spawanie dźwigarów głównych wykonują certyfikowani spawacze, stosując spawanie łukiem krytym (SAW) w przypadku długich głównych szwów (co zapewnia głęboką penetrację i spoiny o wysokiej-jakości) oraz ręczne spawanie łukiem metalowym (MMA) lub spawanie łukiem gazowym (GMAW/MIG) w przypadku mniejszych osprzętu.
Wygięcie:Wstępnie-zdefiniowane wygięcie w górę (krzywizna) jest wbudowane w dźwigar, aby przeciwdziałać uginaniu się pod ciężarem ładunku. Osiąga się to poprzez konstrukcję przyrządu i sekwencję spawania.
NDT (badania nieniszczące{{0}):Krytyczne spoiny są sprawdzane przez inspektorów jakości. Metody obejmują:
Test Ulasonic (UT):Do wykrywania wad wewnętrznych w spoinach.
Badanie cząstek magnetycznych (MT):Do wykrywania pęknięć powierzchniowych.
Załącznik montażowy:Po zespawaniu szyny wózka są dokładnie wyrównywane i przyspawane lub przykręcone do górnej części gotowych dźwigarów.
Etap 4: Produkcja ramy końcowej ciężarówki i wózka
Produkcja:Końcowe obudowy wózka i rama wózka są wykonane z blachy stalowej w wyniku podobnych procesów cięcia, wiercenia i spawania.
Obróbka:Kluczowe obszary, takie jak obudowy łożysk kół i wały napędowe, są obrabiane z dużą tolerancją, aby zapewnić idealne ustawienie i płynną pracę.
Montaż:Koła, łożyska, osie, silniki napędowe i skrzynie biegów są montowane na wózkach końcowych. To samo dotyczy ramy wózka.
Etap 5: Obróbka powierzchni i malowanie
Śrutowanie:Wszystkie elementy konstrukcyjne są podawane do oczyszczarki strumieniowej,-która materiały ścierne ze stali szybkotnącej oczyszczają powierzchnię z rdzy, zgorzeliny walcowniczej i brudu. Tworzy to szorstką, czystą powierzchnię, idealną dla przyczepności farby.
Podkładowy:Natychmiast po piaskowaniu nakładany jest-wysokiej jakości podkład antykorozyjny-, aby zapobiec utlenianiu.
Malarstwo:Nakładana jest warstwa nawierzchniowa, zwykle zgodnie z-określonymi przez klienta wymaganiami dotyczącymi koloru i grubości. Często wykonuje się to za pomocą malowania natryskowego, aby uzyskać równomierne wykończenie.
Etap 6: Montaż ogólny i instalacja elektryczna
Wstępny-montaż:Dźwigary główne są połączone z wózkami końcowymi, tworząc kompletny most. Wózek ustawiony jest na szynach mostu. Cała konstrukcja jest sprawdzana pod kątem prostopadłości i dokładności wymiarowej.
Instalacja mechaniczna:Zespół wciągnika (wciągnik typu QD-) jest zamontowany na ramie wózka. Wszystkie dyski są podłączone.
Instalacja elektryczna:Elektrycy okablowali cały dźwig:
Zamontuj panel główny i skrzynkę oporową na mostku.
Poprowadź kable wzdłuż mostu do podjazdów wózków i końcowych samochodów ciężarowych.
Zamontuj system girland lub listwę przewodzącą do odbioru prądu.
Zainstaluj wyłączniki krańcowe, urządzenia zabezpieczające i lampki ostrzegawcze.
Podłącz wisiorek sterujący lub przetestuj pilota radiowego.
Etap 7: Testowanie i inspekcja (test akceptacji fabrycznej - FAT)
Jest to obowiązkowy krok przed demontażem do wysyłki.
Nie-Test obciążenia:Żuraw pracuje bez obciążenia. Testowane są wszystkie funkcje: jazda pomostem, jazda wózkiem, podnoszenie i opuszczanie. Sprawdzane są ograniczenia, hamulce i elementy sterujące.
Test obciążenia statycznego:Obciążenie testowe o wartości 125% udźwigu znamionowego jest podnoszone tuż nad ziemią (zazwyczaj za pomocą ciężarków testowych lub skalibrowanych worków na wodę). Żuraw jest trzymany przez 10+ minut w celu sprawdzenia, czy nie występują odkształcenia, a hamulce są sprawdzane pod kątem trzymania.
Test obciążenia dynamicznego:Podnosi się obciążenie testowe o wartości 110% udźwigu znamionowego i poddaje je wszelkim ruchom: podróżowaniu, przewożeniu i podnoszeniu. Testuje to funkcjonalność i bezpieczeństwo pod obciążeniem.
Kontrola wymiarowa:Kluczowe wymiary (rozpiętość, wysokość podnoszenia itp.) weryfikowane są z zamówieniem.
Dokumentacja:Wszystkie wyniki testów, certyfikaty materiałów i spoin oraz instrukcje obsługi sprzętu są zestawiane w ostateczną dokumentację dostawy dla klienta.
Etap 8: Demontaż, pakowanie i wysyłka
Demontaż:Żuraw jest starannie demontowany na logiczne, nadające się do transportu komponenty (np. dwa dźwigary główne, dwa wózki końcowe, zespół jezdny, wciągnik, panele elektryczne, szyny pasa startowego).
Opakowanie:Komponenty są pakowane tak, aby zapobiec uszkodzeniom podczas transportu morskiego lub lądowego. Części konstrukcyjne są często pakowane w drewniane skrzynie. Elementy elektryczne są pakowane i przechowywane w drewnianych skrzynkach.
Wysyłka:Wszystkie części są oznaczone w celu łatwej identyfikacji i ponownego montażu na miejscu. Następnie są wysyłane do siedziby klienta w celu montażu przez techników producenta lub własny zespół klienta.

Widok warsztatu:
Firma zainstalowała inteligentną platformę do zarządzania sprzętem oraz zainstalowała 310 zestawów (zestawów) robotów manipulacyjnych i spawalniczych. Po realizacji planu będzie ich ponad 500 zestawów (zestawów), a wskaźnik sieciowania sprzętu wyniesie 95%. 32 linii spawalniczych zostało oddanych do użytku, planuje się zainstalowanie 50, a stopień automatyzacji całej linii produktów sięgnął 85%.


Popularne Tagi: suwnica magnetyczna z podwójnym dźwigarem, Chiny producenci, dostawcy, fabryka suwnicy z podwójnym dźwigarem magnetycznym
Może ci się spodobać również


Wyślij zapytanie